
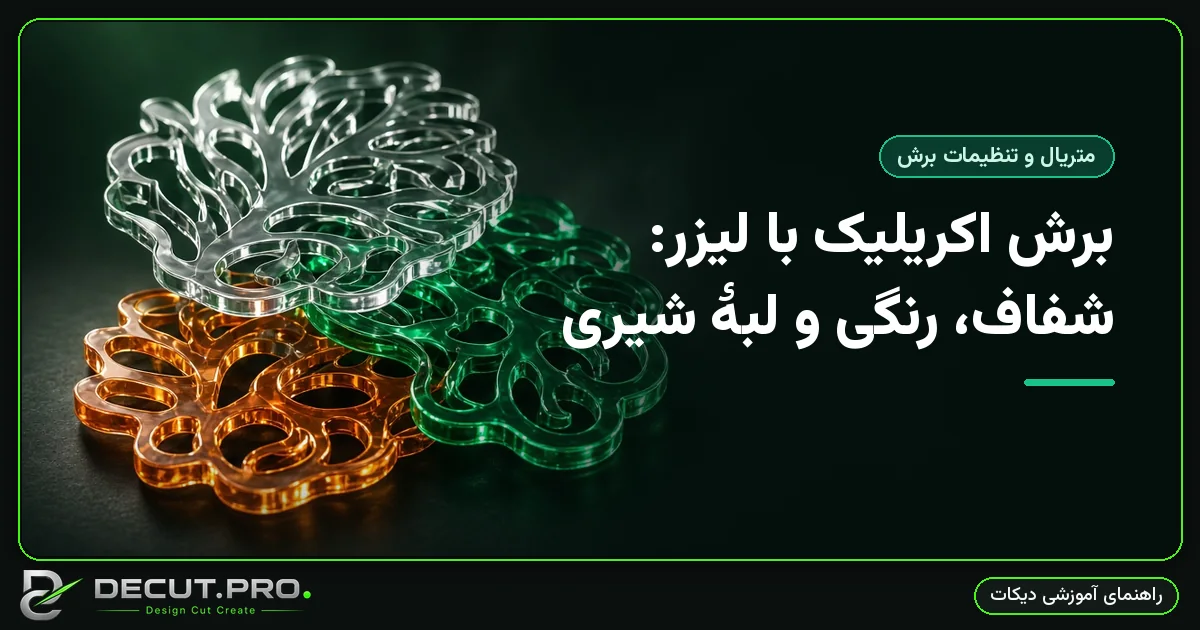
اکریلیک زیباترین نتیجه را روی لیزر میدهد: لبهٔ شفاف و براق، تقریباً مثل شیشه. اما اگر تنظیمات اشتباه باشد، لبه سفید و مات میشود.
کست یا اکسترود؟

کست (Cast) برای برش بهتر است: لبهٔ شفافتر، بوی کمتر و حکاکی تمیزتر. اکسترود ارزانتر است ولی حباب و لبهٔ کدر میدهد و برای حکاکی عمیق مناسب نیست. برای کار فروش، کست بخر.
تنظیمات (تیوب ۸۰ وات)

| ضخامت | توان | سرعت |
|---|---|---|
| ۲ میلیمتر | ۵۰٪ | ۲۵ mm/s |
| ۳ میلیمتر | ۶۰٪ | ۱۸ mm/s |
| ۵ میلیمتر | ۷۵٪ | ۱۰ mm/s |
| ۸ میلیمتر | ۸۵٪ | ۵ mm/s |
لبهٔ شیری: چهار علت
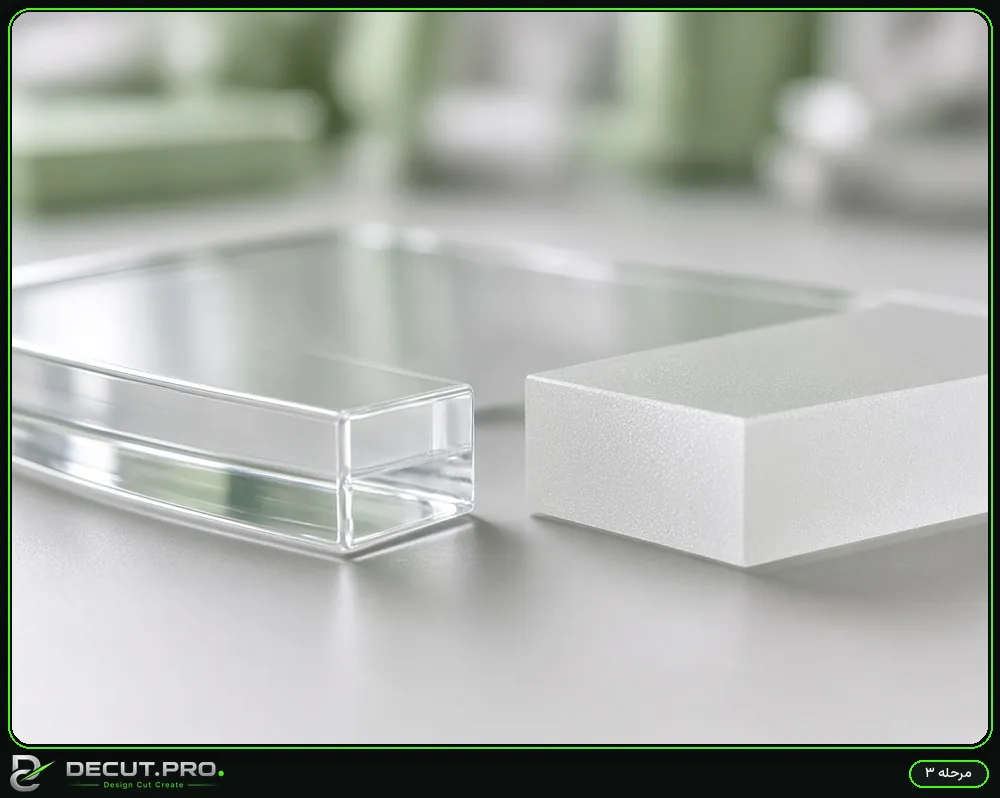
- هوای کمکی زیاد → فشار را کم کن (مهمترین علت)
- سرعت خیلی کم و توان زیاد
- ورق اکسترود بهجای کست
- لایهٔ محافظ کاغذی؛ قبل از برش برش را روی سطح تمیز بزن
جلوگیری از ترک

- گرادیان حرارتی ناگهانی نده؛ بعد از برش، قطعه را همانجا بگذار خنک شود.
- سوراخ را از لبه حداقل یکونیم برابر قطر سوراخ فاصله بده.
- برای اتصال، پیچ امدیاف یا چسب مخصوص اکریلیک استفاده کن؛ پیچ خودکار اکریلیک را میترکاند.
حکاکی روی اکریلیک

حکاکی سطحی با توان پایین (۲۰–۳۰٪) و سرعت بالا (۱۵۰–۳۰۰ mm/s) نتیجهٔ سفید-شیری میدهد. برای «حکاکی عمیق» چند پاس با فوکوس پایینتر بزن، نه توان زیاد.
قاعدهٔ کلی انتخاب تنظیمات
هر متریال سه ویژگی دارد که تنظیمات را تعیین میکند: ضخامت واقعی، چگالی و رنگ سطح. ورق تیره حرارت بیشتری جذب میکند و روی همان تنظیمات تیرهتر برش میخورد. اولین کار، اندازهگیری با کولیس است، نه نگاه به برچسب.
جدولها «نقطهٔ شروع» هستند: تیوب، لنز، فاصلهٔ فوکوس و برند ورق اثر دارند. یک تست شبکهای ۵×۵ بگیر و اعداد کارگاه خودت را یادداشت کن.
چکلیست گامبهگام
- ضخامت واقعی را با کولیس اندازه بگیر
- ورق را صاف و خوابیده بگذار
- تست کوچک روی همان ورق
- تنظیم نهایی را برای آن ضخامت ذخیره کن
نکات کارگاهی
- کست بهتر از اکسترود برش میخورد
- هوای زیاد لبه را شیری میکند
- بعد از برش، قطعه را خنک شود و بعد جدا کن
در عمل: پیدا کردن تنظیم درست در ۱۰ دقیقه
پیدا کردن تنظیم درست در ۱۰ دقیقه

بهجای حدسزدن، یک تست کوچک بگیر:
- سه مربع ۲۰×۲۰ از همان ورق ببر.
- مربع اول: توان ۵۰٪ و سرعت ۲۰ mm/s. مربع دوم: توان ۶۵٪ و سرعت ۱۵. مربع سوم: توان ۸۰٪ و سرعت ۱۰.
- هر سه را از لبه نگاه کن: کدام کامل بریده و لبهاش کمترین سیاهی را دارد؟
- همان تنظیم را برای کل پروژه استفاده کن و یادداشت کن.
اگر هیچکدام کامل نبود، ضخامت واقعی را دوباره با کولیس چک کن؛ معمولاً ورق ضخیمتر از برچسب است.
سوالات متداول
چرا لبهٔ کار همیشه سیاه است؟
معمولاً توان زیاد و هوای کم؛ سرعت را ۲۰٪ زیاد و توان را ۱۰٪ کم کن.
ضخامت روی برچسب قابل اعتماد است؟
نه؛ ورق ۳ اسمی معمولاً ۲٫۷ است. با کولیس اندازه بگیر.
لقی مناسب مفصل چقدر است؟
۰٫۱ تا ۰٫۲ میلیمتر، بسته به ضخامت واقعی و عرض برش.
راهنماهای مرتبط
- تنظیمات برش لیزر: جدول توان و سرعت
- برش امدیاف با لیزر: ضخامت، توان و لبهٔ سوخته
- برش چوب با لیزر: راش، گردو و تختهسهلایی
- برش و حکاکی چرم با لیزر: طبیعی و مصنوعی
- حکاکی فلز با لیزر: آنودایز، رنگپودری و فایبر
همهٔ راهنماهای آموزشی · ابزارهای آنلاین · کتابخانهٔ طرحهای برش