

V-Carving با تیغهٔ نوکتیز انجام میشود و نتیجهاش خطوطی است که عمقشان با پهنای حرف تغییر میکند — همان حس حکاکی دستی و سنگنوشته.
زاویهٔ تیغه

- ۶۰ درجه: حروف ریز و جزئیات، عمق کم
- ۹۰ درجه: حروف درشت و تابلو، عمق بیشتر و ایمنتر
تنظیمات شروع

| مورد | مقدار |
|---|---|
| عمق نهایی | ۱ تا ۲ میلیمتر |
| RPM | ۱۸٬۰۰۰ |
| فید | ۱٬۰۰۰ تا ۱٬۵۰۰ mm/min |
| نوک تیغه | ۰٫۱ تا ۰٫۲ میلیمتر |
سطح صاف و رنگآمیزی حروف

- سطح ورق باید کاملاً صاف باشد؛ اختلاف ارتفاع، عمق حروف را عوض میکند.
- بعد از V-Carving میتوانی داخل حروف را با رنگ پر کنی (فیلینگ) تا خوانایی بیشتر شود.
- برای متن فارسی، فونتهای با ضخامت متغیر انتخاب کن تا V-Carving زیبا شود.
منطق فرزکاری در چهار عدد
هر کار CNC با چهار عدد کنترل میشود: دور اسپیندل، فید، عمق پاس و گام جانبی. اگر یکی نامتناسب باشد، نتیجه یکی از این سه است: سطح سوخته، لبهٔ پرزدار یا شکستن تیغه.
عمق پاس را حداکثر نصف قطر تیغه بگیر و ترتیب کار را خشنکاری → پرداخت → برش محیط نگه دار.
چکلیست گامبهگام
- صفر Z را تنظیم کن
- قطعه را مهار کن
- خشنکاری با تیغهٔ فلت
- پرداخت با بالناز
- برش محیط در پایان
در عمل: اولین قطعه با CNC
اولین قطعه با CNC
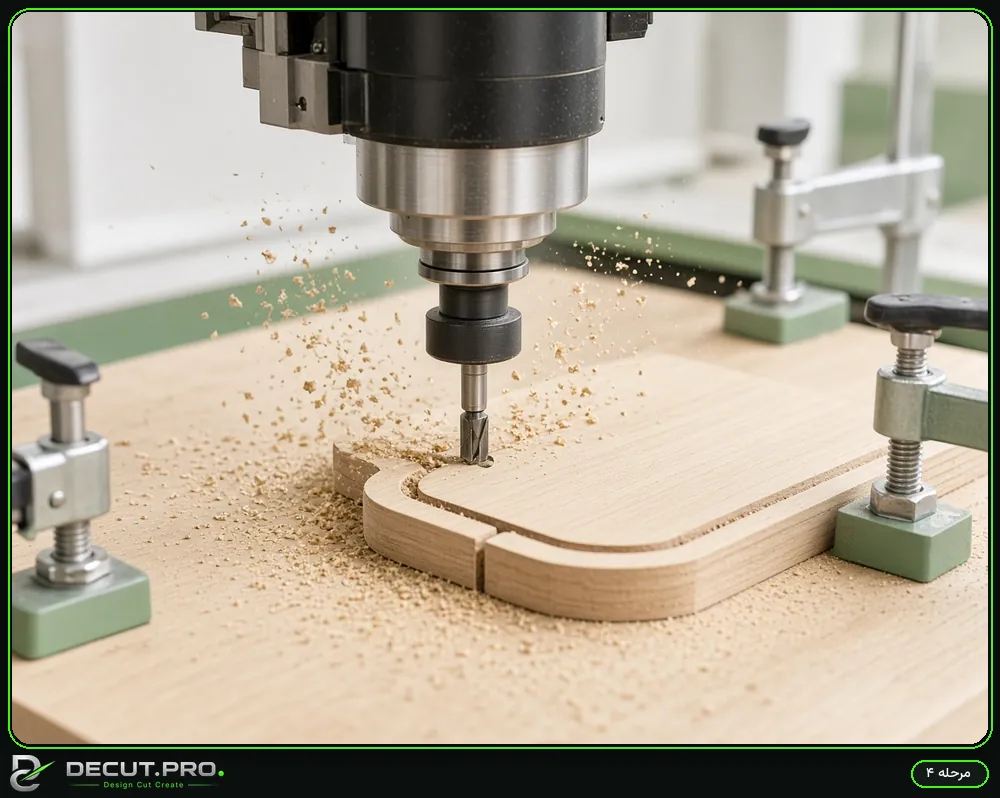
- قطعه را با نوار دوطرفه یا گیره مهار کن.
- تیغه را در گیره محکم کن (لقی تیغه = لرزش و شکستن).
- صفر X/Y روی گوشهٔ قطعه و صفر Z روی سطح.
- خشنکاری: تیغهٔ ۶، عمق پاس ۳، فید ۲۵۰۰.
- پرداخت: بالناز ۳، Stepover ۰٫۳، فید ۱۸۰۰.
- برش محیط در پایان با دو پاس.
قبل از اجرای فایل کامل، مسیر را در هوا (بالای قطعه) اجرا کن تا مطمئن شوی محدوده درست است.
سوالات متداول
عمق پاس چقدر؟
حداکثر نصف قطر تیغه؛ برای تیغهٔ ۶ یعنی ۳ میلیمتر.
چرا لبه سوخته؟
فید کم یا دور زیاد.
فلت یا بالناز؟
فلت برای برش و شیار، بالناز برای برجستهکاری.
راهنماهای مرتبط
- دستگاه CNC چوب چطور کار میکند؟ (محورها و اسپیندل)
- انتخاب تیغهٔ فرز CNC: فلت، بالناز، V و اسپیرال
- فید و اسپید (Feeds & Speeds) برای چوب و MDF
- عمق پاس (Stepdown): چرا سطح پلهای میشود
- معرق و برش منحنی با CNC
همهٔ راهنماهای آموزشی · ابزارهای آنلاین · کتابخانهٔ طرحهای برش