

«پلهشدن» یعنی در نقطهای از مسیر، ناگهان یک پرش کوچک میبینی. سه علت مکانیکی و یک علت تنظیمی دارد.
علتهای پلهشدن را بشناس

- تسمهٔ شل: رایجترین. با فشار انگشت نباید بیش از ۵ میلیمتر خم شود.
- مهرهٔ محور (Anti-backlash nut) فرسوده: لقی ۰٫۱ میلیمتری هم دیده میشود.
- سرعت/شتاب زیاد: موتور جا میماند و مسیر عقب میافتد.
- تیغهٔ کند یا فید زیاد: نیروی مقاومت باعث لرزش میشود.
با مربع و دایره تست کن

یک مربع ۱۰۰×۱۰۰ ببر و قطرهایش را اندازه بگیر. اختلاف قطرها بیش از ۰٫۳ میلیمتر = لقی مکانیکی. یک دایره هم ببر؛ اگر نقطهٔ شروع و پایان یکی نشد، لقی در همان محور است.
به ترتیب رفع کن
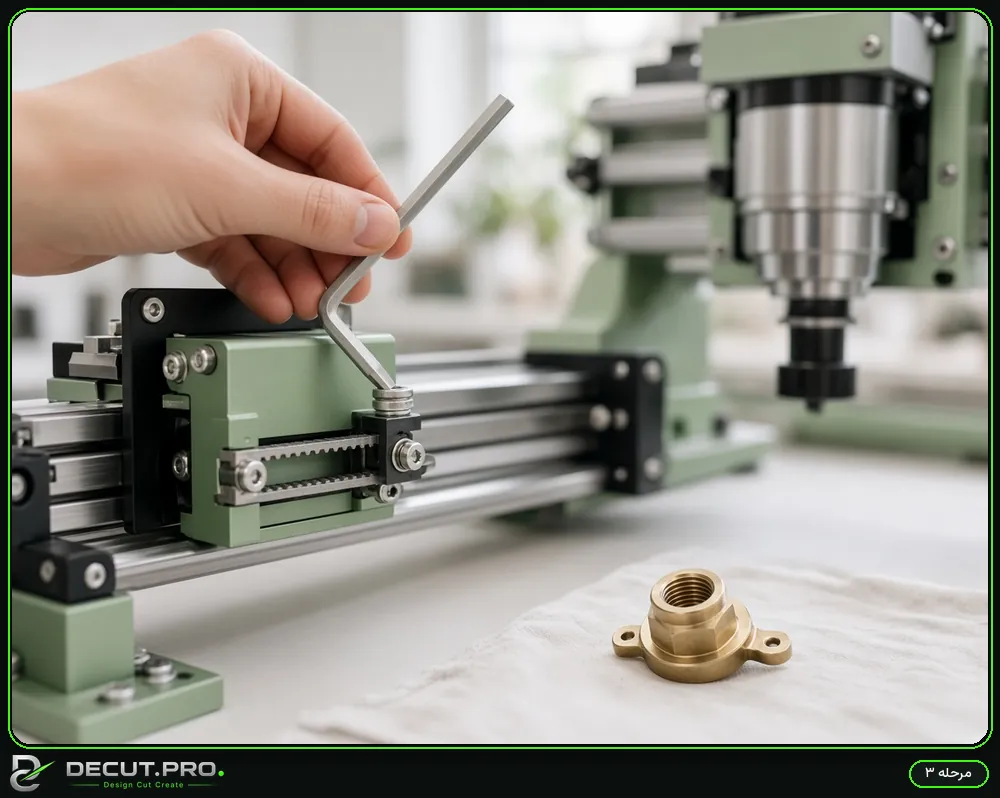
اول تسمه را تنظیم کن، بعد شتاب (Acceleration) را در نرمافزار ۲۰٪ کم کن. اگر باقی ماند، مهرهٔ محور را عوض کن.
راهنمای مرتبط: دستگاه CNC چوب چطور کار میکند؟ (محورها و اسپیندل)
عیبیابی از ارزان به گران
هرگز از تعویض قطعه شروع نکن. ترتیب درست: تنظیمات → تمیزی → تراز → مکانیک → قطعه. بیشتر اوقات مشکل در دو مرحلهٔ اول حل میشود.
یک دفترچهٔ خطا داشته باش: تاریخ، متریال، تنظیم، علامت، علت. بعد از سه ماه، این دفترچه ارزشمندترین دارایی کارگاه توست.
چکلیست گامبهگام
- فوکوس و لنز
- تراز ورق و میز
- تنظیم توان و سرعت
- هوا و اگزاست
- آینه و تیوب
در عمل: نیم ساعت عیبیابی هدفمند
نیم ساعت عیبیابی هدفمند
- فایل تست ثابت را ببر؛ نتیجه با روز سالم مقایسه کن.
- لنز را دربیاور و در نور بگیر: کدری یا ترک = تعویض.
- تست کاغذ روی آینهها؛ اگر نقطه دو تا بود، تنظیم آینه.
- میز را با خطکش فلزی چک کن؛ اختلاف ارتفاع بیش از ۰٫۵ میلیمتر مشکلساز است.
- دمای آب و فشار هوا را ببین.
- اگر همه سالم بود، به تیوب شک کن: نمونهٔ برش قدیمی را مقایسه کن.
سوالات متداول
برش نافذ نیست، از کجا شروع کنم؟
فوکوس، لنز، تراز، توان و سرعت، هوا.
تیوب ضعیف شده؟
اگر برای همان برش، سرعت را ۳۰٪ کم کردهای.
پلهشدن CNC از چیست؟
لقی تسمه یا مهرهٔ محور.
راهنماهای مرتبط
- دستگاه لیزر برش نمیکند؟ ۸ علت به ترتیب احتمال
- لبهٔ سوخته و دودی: تنظیم یا متریال؟
- برش مورب یا مخروطی: چرا دیوارهٔ برش کج است
- نگهداری دستگاه لیزر: برنامهٔ روزانه، هفتگی و ماهانه
- تعویض تیوب لیزر و تنظیم مسیر نور
همهٔ راهنماهای آموزشی · ابزارهای آنلاین · کتابخانهٔ طرحهای برش