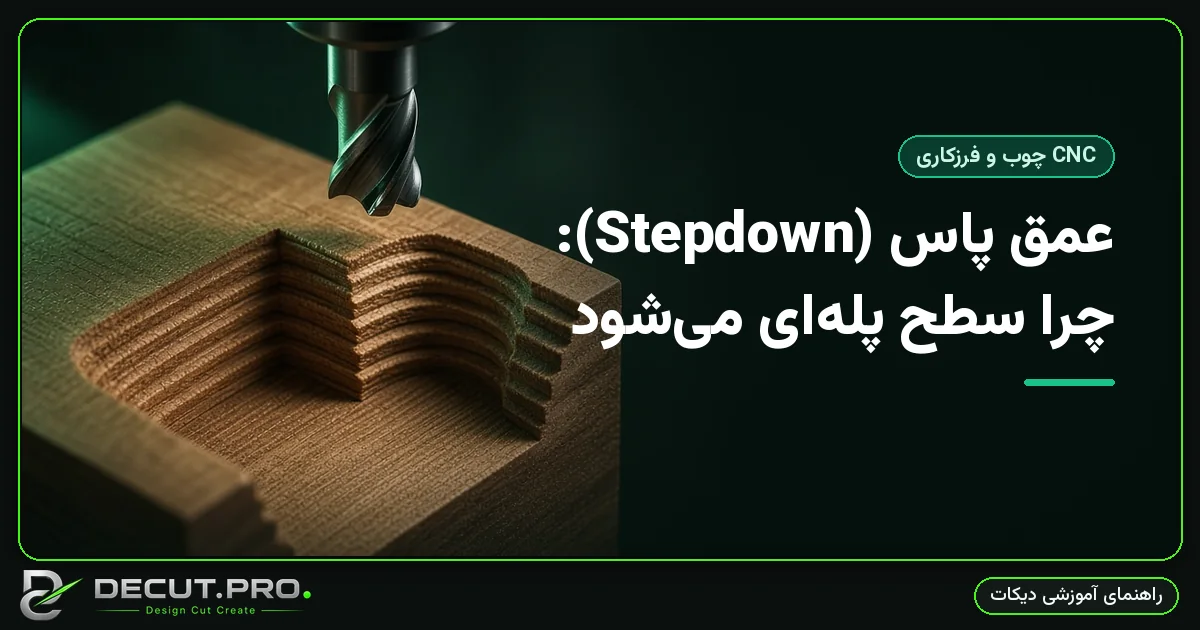
قاعده: در هر پاس، عمق برش نباید بیشتر از نصف قطر تیغه باشد. برای تیغهٔ ۶ میلیمتری یعنی حداکثر ۳ میلیمتر در هر پاس.
چرا چند پاس بهتر است؟
- بار روی تیغه کمتر → عمر بیشتر، احتمال شکستن کمتر
- حرارت پخش میشود → لبهٔ سوخته کمتر
- براده بهتر خارج میشود → سطح صافتر
- لرزش دستگاه کمتر → دقت بالاتر
مثال عملی
برش امدیاف ۱۸ میلیمتر با تیغهٔ ۶: ۶ پاس ۳ میلیمتری. زمان بیشتر از یک پاس ۱۸ میلیمتری است، ولی تیغه سالم میماند و لبه تمیز است.
تنظیم در نرمافزار
در آرتکم و فیوژن، پارامتر Max Stepdown و Max Stepover را جدا تنظیم کن. Stepover (فاصلهٔ خطوط در سطح) برای تیغهٔ فلت ۴۰٪ قطر و برای بالناز ۱۰ تا ۱۵٪ قطر مناسب است.
منطق فرزکاری در چهار عدد
هر کار CNC با چهار عدد کنترل میشود: دور اسپیندل، فید، عمق پاس و گام جانبی. اگر یکی نامتناسب باشد، نتیجه یکی از این سه است: سطح سوخته، لبهٔ پرزدار یا شکستن تیغه.
عمق پاس را حداکثر نصف قطر تیغه بگیر و ترتیب کار را خشنکاری → پرداخت → برش محیط نگه دار.
چکلیست گامبهگام
- صفر Z را تنظیم کن
- قطعه را مهار کن
- خشنکاری با تیغهٔ فلت
- پرداخت با بالناز
- برش محیط در پایان
در عمل: اولین قطعه با CNC
- قطعه را با نوار دوطرفه یا گیره مهار کن.
- تیغه را در گیره محکم کن (لقی تیغه = لرزش و شکستن).
- صفر X/Y روی گوشهٔ قطعه و صفر Z روی سطح.
- خشنکاری: تیغهٔ ۶، عمق پاس ۳، فید ۲۵۰۰.
- پرداخت: بالناز ۳، Stepover ۰٫۳، فید ۱۸۰۰.
- برش محیط در پایان با دو پاس.
قبل از اجرای فایل کامل، مسیر را در هوا (بالای قطعه) اجرا کن تا مطمئن شوی محدوده درست است.
سوالات متداول
عمق پاس چقدر؟
حداکثر نصف قطر تیغه؛ برای تیغهٔ ۶ یعنی ۳ میلیمتر.
چرا لبه سوخته؟
فید کم یا دور زیاد.
فلت یا بالناز؟
فلت برای برش و شیار، بالناز برای برجستهکاری.
راهنماهای مرتبط
- دستگاه CNC چوب چطور کار میکند؟ (محورها و اسپیندل)
- انتخاب تیغهٔ فرز CNC: فلت، بالناز، V و اسپیرال
- فید و اسپید (Feeds & Speeds) برای چوب و MDF
- معرق و برش منحنی با CNC
- برجستهکاری سهبعدی (3D Relief) با CNC
همهٔ راهنماهای آموزشی · ابزارهای آنلاین · کتابخانهٔ طرحهای برش