

در گروهها مدام عکس این مشکلات را میبینیم: «لبهٔ امدیاف سیاه شده»، «پلکسی دورش زرد است»، «یکجا میبُرد، یکجا نه» و «برش خیلی کلفت است». ریشهٔ همهٔ اینها معمولاً یکی از این چهار چیز است: فوکوس، تمیزی اپتیک، هوای کمکی و نسبت سرعت به توان. به همین ترتیب بررسی کن.
جدول تشخیص سریع
| علامت | علت محتمل | اول این را بررسی کن |
|---|---|---|
| لبهٔ سیاه و زغالی | حرارت زیاد؛ هوای کمکی کم | سرعت بیشتر یا توان کمتر؛ هوای کمکی |
| زردی و دوده روی سطح | دود روی سطح مینشیند | مکنده؛ چسب کاغذی روی سطح |
| برش ناقص در بعضی نقاط | آینه یا ورق صاف نیست | الاین آینه؛ صاف بودن ورق |
| برش ناقص در همهجا | توان کم؛ لنز کثیف | تمیزی لنز؛ فوکوس؛ سرعت کمتر |
| شیار پهن و دیوارهٔ مورب | فوکوس اشتباه؛ لنز نامناسب | تست رمپ؛ فوکوس داخل ماده |
عیبیابی به ترتیب
فوکوس را دوباره پیدا کن
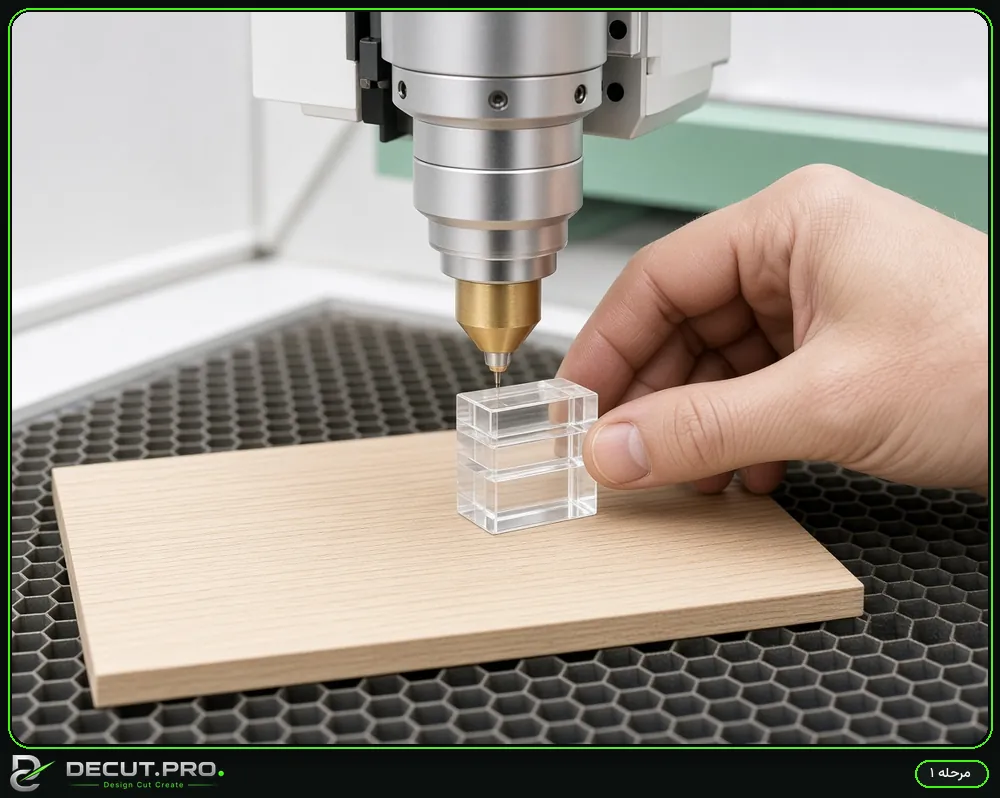
پرتوی خارج از فوکوس پهنتر است: شیار را کلفت میکند، لبه را بیشتر میسوزاند و قدرت برش را کم میکند. با تست رمپ فوکوس واقعی را پیدا کن.
لنز، آینه و نازل را تمیز کن

لنز کثیف بخشی از انرژی را جذب میکند و توان واقعی افت میکند. لنز و آینهها را تمیز کن و ببین نازل گرفته یا خارج از مرکز نیست. اگر برش در گوشههای میز ضعیفتر است، آینهها را الاین کن.
هوای کمکی را درست کن

هوای کمکی دود و ذرات مذاب را از شیار بیرون میبرد و از شعلهور شدن جلوگیری میکند. شلنگها را از نظر نشتی و تاخوردگی و پمپ را از نظر فشار بررسی کن. برای چوب و امدیاف هوای قوی، و برای حکاکی و گاهی پلکسی هوای ملایمتر نتیجهٔ بهتری میدهد. پلکسی با هوای کم لبهٔ براقتری دارد.
سرعت و توان را تنظیم کن
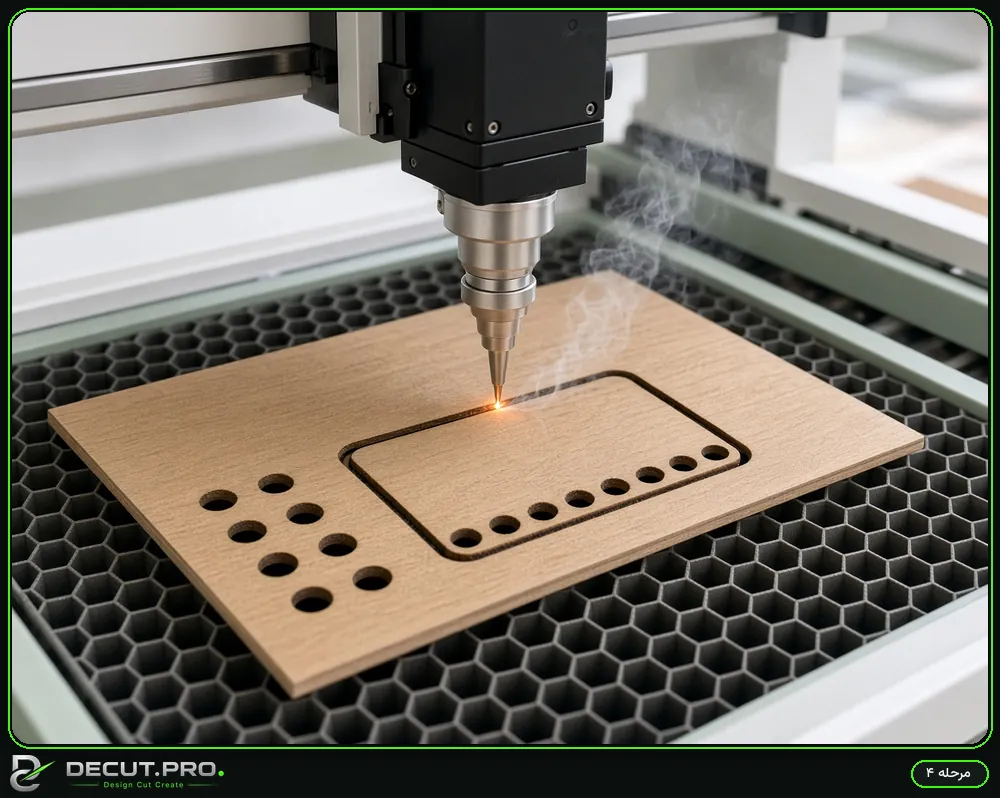
- اگر لبه سوخته است ولی برش کامل است، سرعت را بالا ببر یا توان را کم کن.
- اگر کامل نمیبُرد، اول سرعت را کم کن، بعد توان را بیشتر کن.
- برای ورق ضخیم، دو پاس سریعتر گاهی لبهٔ تمیزتری از یک پاس کند میدهد.
از جدول سرعت و توان شروع کن.
سطح و زیر ورق را تمیز نگه دار

برای جلوگیری از دوده روی سطح، روی ورق چسب کاغذی پهن یا محافظ بزن و بعد از برش جدایش کن. تکههای مانده روی میز لانهزنبوری باعث بازتاب و سوختگی پشت قطعه میشوند؛ مرتب تمیزش کن. مکنده باید دود را از داخل دستگاه کامل بیرون بکشد.
سوالات متداول
پشت امدیاف رد سوختگی میافتد؛ چرا؟
بازتاب پرتو از میز لانهزنبوری یا تیغهها و دود جمعشده زیر ورق. میز را تمیز کن و ورق را روی پایههای کمتماس بگذار.
لبهٔ پلکسی مات است، نه براق؛ چرا؟
معمولاً سرعت زیاد یا فوکوس نادرست است. پلکسی ریختهگری لبهٔ براقتری از پلکسی اکسترود میدهد.
منابع و مطالعهٔ بیشتر
- Boss Laser — Cut & engrave quality
- Thunder Laser — How to improve cutting result and reduce edge carbonization
- Aliencell Wiki — Severe yellowing / burn marks on edges
- xTool — Troubleshoot yellowed or blackened cuts
- Mate Precision — Laser cut quality guide
راهنماهای مرتبط
- لبهٔ سوخته و دودی: تنظیم یا متریال؟
- دستگاه لیزر برش نمیکند؟ ۸ علت به ترتیب احتمال
- تنظیم فوکوس لیزر CO₂: فاصلهٔ کانونی لنز، تست رمپ و فوکوس برای ورق ضخیم
- الاین آینههای لیزر CO₂ و تمیزکاری لنز و آینه: روش قدمبهقدم با تست چسب
- جدول سرعت و توان لیزر CO₂ برای امدیاف، تختهسهلایی و پلکسی (۶۰ تا ۱۰۰ وات)
همهٔ راهنماهای آموزشی · ابزارهای آنلاین · کتابخانهٔ طرحهای برش